全國服務熱線:88550560-8212
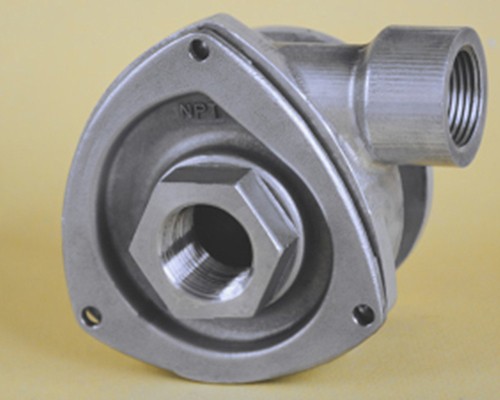
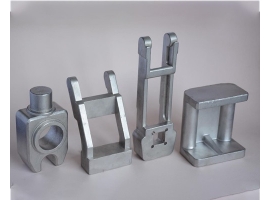
不銹鋼鑄造由于鋼液的流動性差,為避免鑄鋼件發生冷隔和澆缺乏,鑄鋼件的壁厚不能小于8mm;選用干鑄型或熱鑄型;恰當進步澆注溫度,一般為1520°~1600℃,由于澆注溫度高,鋼水的過熱度大、保持液態的時間長,流動性可得到改進。可是澆溫過高,會引起晶粒粗大、熱裂、氣孔和粘砂等缺點。
因此一般小型、薄壁及形狀雜亂的精細鑄造件,其澆注溫度約為鋼的熔點溫度+150℃;澆注體系的結構力求簡略、且截面尺度比鑄鐵的大;大型、厚壁鑄件的澆注溫度比其熔點高出100℃左右。
上一頁:無錫船舶游艇用配件
下一頁:無錫薄壁件鑄造-機加工
精密鑄造中的鑄造方法選擇的原則是怎樣的?1.優先采用砂型精密鑄造。據統計,我國或是國際上,在全部鑄件產量中,60~70%的鑄件是用砂型生產的,而且其中70%左右是用粘土砂型生產的。主要原因是砂型鑄造較之其它...
從改革開放以來,隨著國內市場對精密鑄造工業產品的需求不斷增高,我國相關企業也開始擺脫國外產品的制約,開始走向自主開發的轉型之路,提供產品的市場競爭力。自2010年,自主研發已經成為國內鑄造企業發展的首要目...
為中國優質鑄造企業,提供鑄件加工訂單的網絡平臺目前網站已發布3000余條鑄件采購信息,收錄三萬余家鑄造企業,五萬余家鑄件采購商,擁有相當數量的長期合作大型采購商。 不銹鋼精密鑄造是一種少切削或無切削...
澆注時鑄件在鑄型中所處的位置影響精密鑄件質量、尺寸精度、造型工藝難度。澆注位置的選擇原則:1.精密鑄件的重要加工面或主要加工面朝下或位于側面:澆注時,金屬液中得氣體、熔渣及鑄型中得砂粒會上浮,有可能使鑄...
由于精密鑄件目的不同,熱處理的非常多,基本主要可分成兩大類,******類是組織構造不會經由熱處理而發生變化或者也不應該發生改變的,第二是基本的組織結構發生變化。******熱處理程序,主要用于消除內應力,而此內應力...
精密鑄造是指用易熔材料制成可熔性模型,在其上涂覆若干層特制的耐火涂料,經過干燥和硬化形成一個整體型殼后,再用蒸汽或熱水從型殼中熔掉模型,然后把型殼置于砂箱中,在其四周填充干砂造型,朂后將鑄型放入焙燒爐...
時間:2020-12-31
時間:2020-12-01
時間:2021-05-14
時間:2021-11-02
時間:2021-05-25